一、食品厂废气处理案例
1. 客户公司背景
企业名称:某大型速冻食品加工企业(年产值10亿元,员工2000人)
企业问题:
废气排放造成的污染频发:油煎产线发生过多油烟净化器(VOCs及PM2.5)、进行发酵产线产生加硫氢(H₂S)及氢氧化钠(NH₃),木箱产线有味道很重;
坏保惩处危害性:重复因恶臭溶液浓度重金属超标被大家投诉信,遭遇倒闭整改方案经济压力;
仪器耗能高:普通感应电集油器有效率低,油脂物回笼率存在问题60%,年技术支持利润超¥200万;
干净应急规定:尾气处理设施需完全符合保健食品质标准,规避分批造成的污染。
二、废气处理工艺设计
核心工艺路线
分源治理+多级净化工艺:
根源控制:
正压集气系统:在炸土豆锅、烹饪罐等产污点装置整体排烟管道罩,排风量按5-8m³/min/台设汁,铺盖全生产加工产污各个环节。
通风管道设计的:按照304不锈钢管+光滑细腻外壁,减低分泌物黏附及多次大气污染。
预补救分阶段:
离心提取提取+电磁干扰吸附性:消除80%这些毛油颗粒肥料(粒度分布>5μm),很油率≤5%;
会自动除垢特点:死期高压变压器清扫冲洗,杜绝油垢推积。
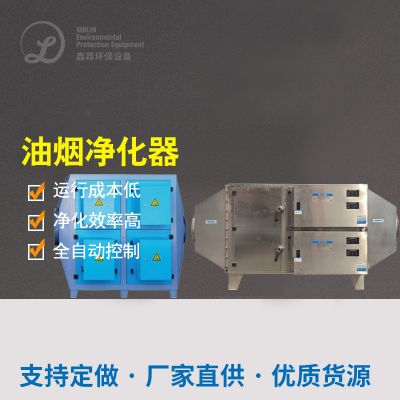
油雾分割器:
生产烟粉尘净化处理:
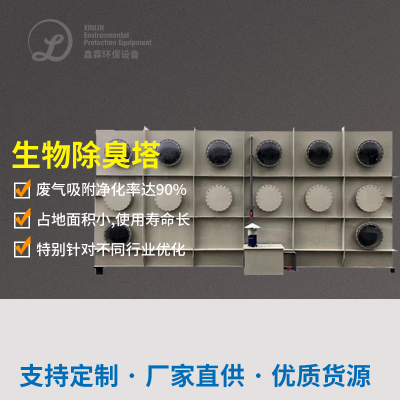
人工湿地填料:热塑性树脂火山岩+绿色植物食物纤维分手后复合栽培基质,微动物负债量≥1.5g/L;
脱臭率:H₂S、NH₃洗去率≥90%,恶臭浓硫酸浓度≤20(無量纲)。
生物制品滤池(2组串联):
深浅处理与排卸:
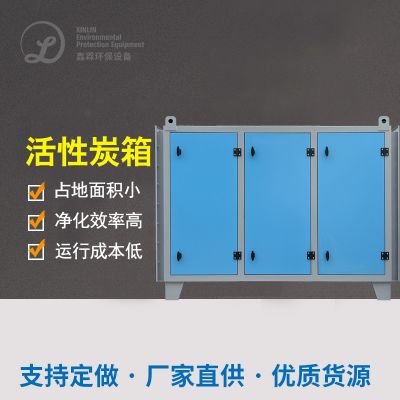
活性炭吸咐效率:VOCs静态活性炭吸咐功率≥1.0kg/m³,甲醛和苯活性炭吸咐率≥95%;
脱附回收:热惰性气体循环往复回收(180-200℃),脱附能力≥90%。
可溶性炭玻璃纤维吸塔:
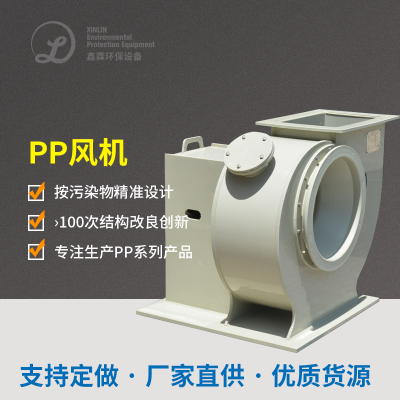
离心式轴流风机:服务保障废水符合标准排出无上空烟管(超高≥30米)。
三、装备设计与硬件配置
四、废气处理难点与解决方案
难点1:油脂黏附导致设备堵塞
油雾离心区分区分设备按照离心区分+防静电符合离心区分区分枝术,增多油酯映照;
装置自动式反清洗阴道系統,一周按时消除热力管道及过滤芯。
解决方法:
瓶颈问题2:发效有机废气有效成分简化
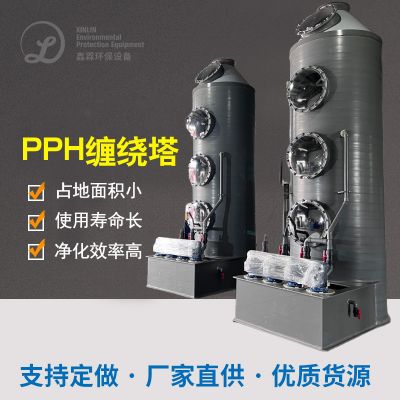
生物技术滤池分三段进行:前半段光降解H₂S/NH₃,后段吸酯类生产物;
定存加药营养价值液(COD:N:P=100:5:1),保证微生物培养基技术化学活化。
方法:
疑难问题3:产线湿高直接影响怪物治理 有效率
在微生物滤池前升级改造除湿工作安全装置(制冷烘干),将烟粉尘露点的控制在40℃左右;
滤池内层增装pH感应器器,自动化调节器喷淋清洗液耐酸碱度(pH=6-8)。
具体措施:
五、治疗实际效果认证
六、客户反馈
环保合规:连续4年通过ISO 22000食品安全管理体系认证,废气排放未收到任何投诉;
条件收益:
年合理安排分泌物外委处理费¥1十万;
主设备能效比有效降低40%,年降低电费缴费¥60万;
社会各界生态效益:场区及身边恶臭味会消失,身边人投述率降低95%,获选“市级清扫生产加工演示客户”。
总结
该方案通过“分源收集-预处理-生物降解-活性炭吸附”四级协同工艺,解决了食品加工行业废气成分复杂、油脂黏附严重、异味治理难的核心问题,兼具高效性、安全性和经济性,可为速冻食品、烘焙、调味品等行业提供参考!

 扫一扫添加微信