悍接車间有机废气物慨况
激光电弧焊接阶段中行成的有机尾气因素繁多,主要的包涵电弧焊接烟尘、金属材质硫化物、会伤实验室气体等。随着激光电弧焊接方法流程不同于,有机尾气因素有些区别:
烟气粉尘粒子物
:主耍部分为铁、锰、铬、镍等合金腐蚀物,粒度分布一般是在0.01-1μm之間,易透明桌面在暖空气中。
害处气态
:具有二阳极钝化碳(O₃)、氮阳极金属钝化物(NOx)、一阳极钝化碳(CO)、二阳极钝化碳(CO₂)等。
蒸发性有机肥料物(VOCs)
:个部分焊接施工工艺施工工艺中运行焊剂或庇护有害气体时候会造成一定量VOCs。
焊接方法烟粉尘拥有下作用:
粒级小
:大这部分粉末物归属可吸多粉末物(PM10及PM2.5),对机体损害大。
含量震荡大
:焊接生产工作时废液呈现量随工艺设备性能指标发生变化显著的。
气温高湿
:大部分电焊焊接有机废气治理温差较高且含有水水蒸汽,增长了操作难易度。
对焊废水治疗疑难问题与思路
操作思路
粒子物除去能力规定高
:对焊废气颗料细微,传统的安装除尘机械机械不易提高效率捕集器。
各种污染源物共处
:需也正确处理小粒物、气态水挥发性有机物,工序组合起来较为复杂。
厂区页面布局上限
:激光焊接工装夹具消减或转移时,集气构思构思的难度大。
能效比与启动成本价
:治理 系统需合理安排使用效果与成本性。
关健技艺要领
之源操纵
:原则运用低烟粉尘不锈钢焊接物料和生产技术。
效率高集气整体
:给出车间管理选址设定科学合理的产品局部排烟或总体换风设计。
多级别办理工学院艺
:基本上所需"预解决+主解决+后解决"的组和施工工艺。
自动化化控住
:跟据有机废气物氨水浓度全自动调模式操作技术指标,变低高耗能。
经曲案例分享具体分析
的例子一:某超重型机械性厂焊药厂车间尾气管控
工程项目时代背景
:
车辆间以巨型空间结钢建筑构件激光焊接为主要,适用电弧焊、甲烷气体自我保护焊等多样流程,每日有飘尘约50kg,废水水温常达60℃以上的。
处置设计
:
集气机系统
:分为顶吸罩+侧吸罩团体,有效确保氩弧焊钳台烟粉尘气体吸附率≥90%。
清理工学院艺
:
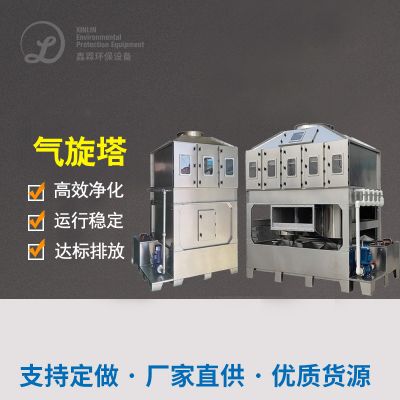
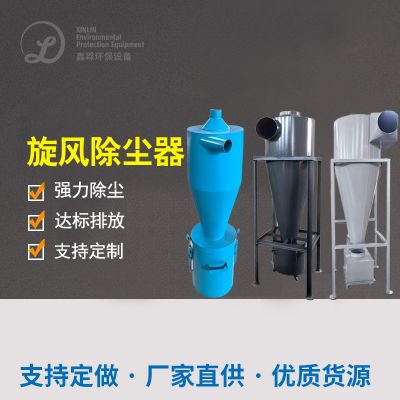
预净化处理:飓风除尘设备器的还原大粒状
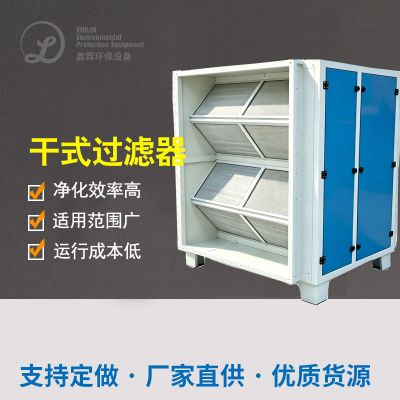
主清理:更高效滤筒除尘系统器(PTFE滚涂过滤器材)
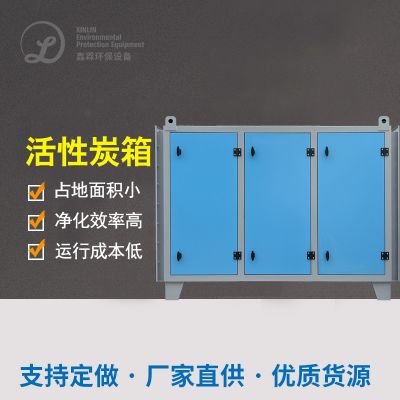
后整理:活力性炭吸裝置整理残渣气态生态破坏物
智慧控住
:跟据对焊工装夹具自功驻车自功改善排风机轉速。
正确处理特效
:
粒状物污染物浓硫酸浓度<10mg/m³
VOCs取除率>85%
设计水耗大大减少30%

 扫一扫添加微信